信頼性と汎用性を備えた鋼製フランジ用シール材
ゴア® ジョイントシーラントは、世界で初めて開発された延伸ポリテトラフルオロエチレン(ePTFE)製のフリーサイズのガスケットです。大口径の鋼フランジはもちろん、矩形や不規則な形状、粗い面を持つフランジにも、圧縮することで薄くても確実に密着し強力なシールを形成します。酸・アルカリなどの腐食性流体に対しても優れた耐性を示し、過酷な条件下でも長期間シールを維持します。加えて、ボルトの十分な締め付けができない場面や、逆に高い気密性が求められる用途でもその性能を存分に発揮します。
ゴア独自の延伸ポリテトラフルオロエチレン加工技術
ゴア® ジョイントシーラントは、一軸延伸加工を施したポリテトラフルオロエチレン(ePTFE)のみを使用したシール材です。
ゴア独自の延伸技術によって形成された高度なフィブリル構造が材料強度と密封性能を高め、その柔らかくしなやかな表面がフランジの微細な凹凸にすばやく追従して密着します。
pH 0から14までの様々な流体(溶融アルカリ金属およびフッ素ガスを除く)に対する耐性を有し、強酸・強アルカリや溶剤を扱うさまざまな化学プロセスにおいても優れたシール性能を発揮します。
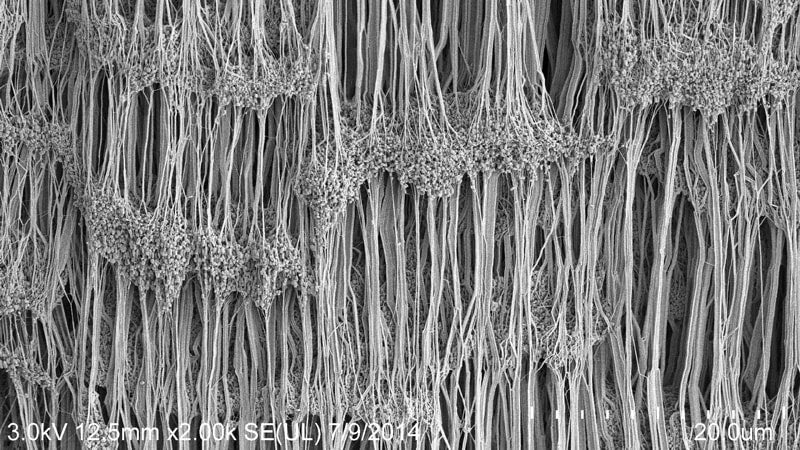
ゴア独自の延伸技術が生み出すフィブリル構造が、粗いフランジ面にも密着して漏れを確実に防ぎます。
手軽さと経済性を両立したシーリングソリューション
このフリーサイズガスケットは、フランジの大きさや形状、さらには表面状態を問わずその場ですばやく成形でき、確実なシールを実現します。優れた密着性と耐久性でメンテナンスコストを大幅に削減し、脆弱なフランジや、フランジを大きく動かせない設計にも柔軟に対応できます。施工性・経済性・信頼性を兼ね備えたソリューションとして、数多くの現場で採用されています。
時間もコストも削減
ゴア® ジョイントシーラントなら、大型のフランジにもその場で自在に成形でき、しかも施工は簡単です。
- 特注サイズのガスケットを発注して製作完了を待つ必要はありません
- ガスケットやシールの追加調達や、そのための大掛かりな搬入を手配する必要もありません
- 特別な取り扱いやメンテナンスも不要です
- 垂直フランジの施工でさえ、1人で取り付けできます
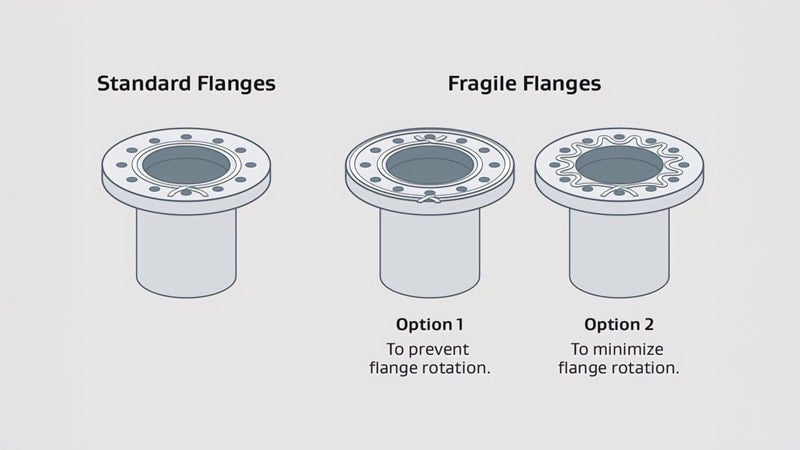
ゴア® ジョイントシーラントは、大口径・複雑・脆弱なフランジにも瞬時に確実なシールを形成します。
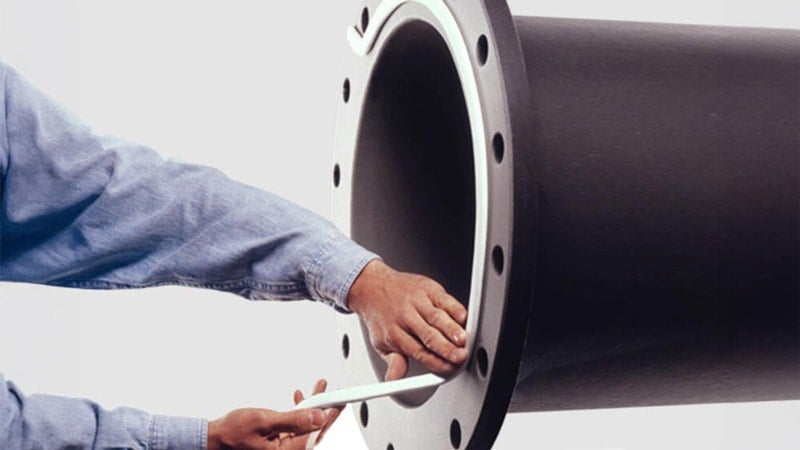
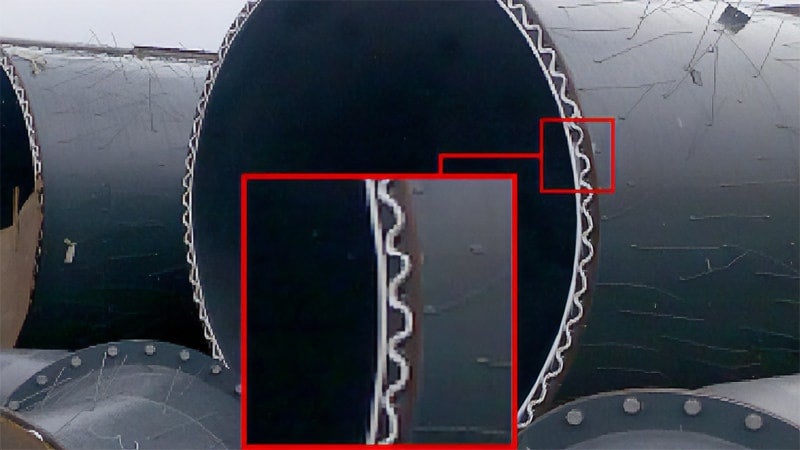
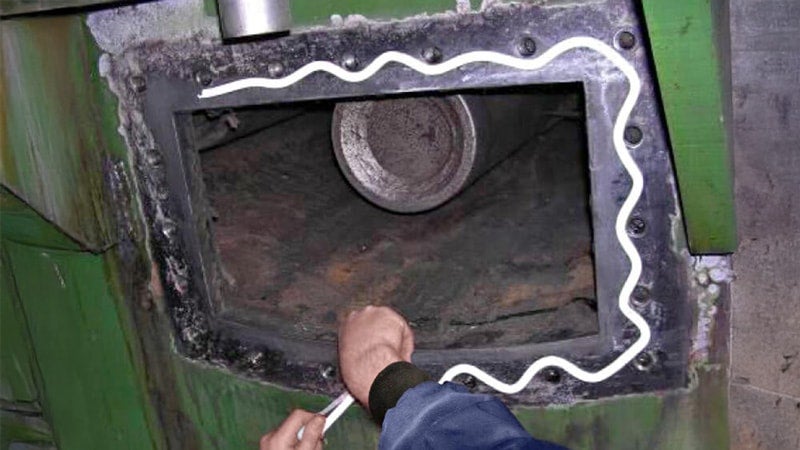
ゴア® ジョイントシーラントは、水平・垂直どちら向きのフランジでも、1人で簡単に取り付けできます。
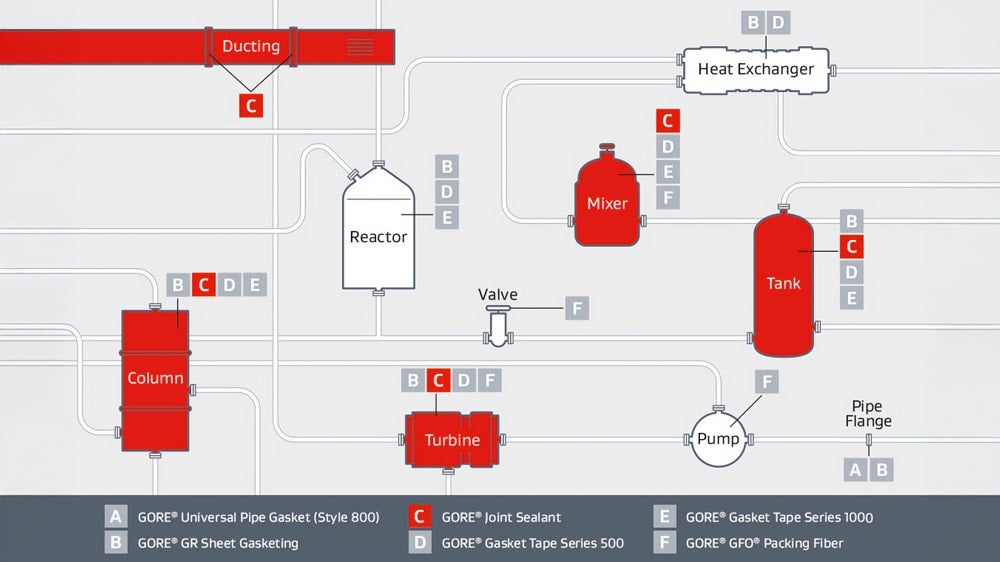
用途で選ぶゴア® ガスケット
ゴア® ジョイントシーラントは、ダクト、カラム、タービン、ミキサー、タンクなどの鋼製フランジに合わせてその場でガスケットを成形でき、確実なシールを実現します。その用途は多岐にわたり、以下のような分野・環境・フランジに対する高い信頼性が実証されています。
高腐食性流体を扱う分野
- 化学プロセス
- パルプ・製紙
- 鉱業
- 半導体製造
- 発電
ePTFEジョイントシーラントが適用可能な環境
- 高温環境下
- 強い腐食性を持つ流体を扱う工程
- 高い気密性や中真空シールが求められる設備
大口径・規格外寸法の鋼製フランジ
- タンクのマンホール
- ハンドホールおよびマンホール
- ダクト
- ハウジングカバー
技術情報
| 素材 |
|
|---|---|
| 使用温度範囲 | -269°C~315°C (-452°F~600°F) |
| 耐薬品性 | 溶融アルカリ金属とフッ素ガスを除き、pH 0〜14の様々な流体に対して優れた耐薬品性を発揮します。 |
| 使用可能範囲 | 使用可能範囲は、温度・圧力条件に加え、フランジサイズ、締付圧、施工方法などの施工条件によって異なります。
|
| 保管可能期間 | ePTFEは経年劣化しないため、長期保管が可能です。ただし、粘着剤の性能を確保するため、通常の保管条件(2)では購入から2年以内の使用を推奨します。 |
(1) 絶対圧力 1 mmHg (Torr) = 133 Pa = 1.33 mbar = 0.019 psi
(2) 21°C(70°F)、50%相対湿度
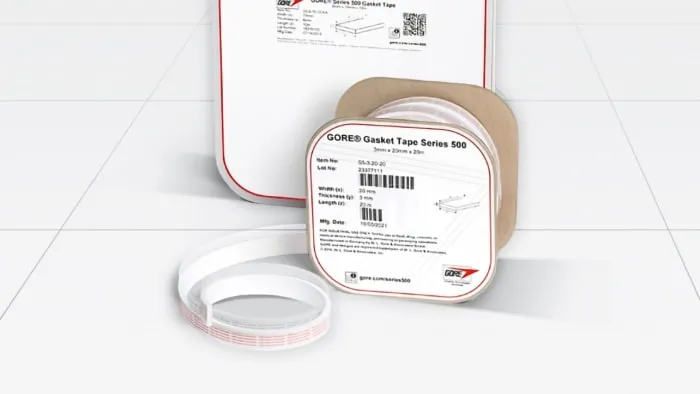
| 幅(3) | 3 mm (1/8") | 5 mm (3/16") | 7 mm (1/4") | 10 mm (3/8") |
|---|---|---|---|---|
| 14 mm (1/2") | 17 mm (5/8") | 20 mm (3/4") | 25 mm (1") |
(3) ゴア® ジョイントシーラントは圧縮性に非常に優れています。そのため、保管や取り扱い時に寸法が容易に変化します。保管、取り扱い時の軽微な寸法変化は、製品性能に影響を及ぼしません。
試験データ
試験結果
| 厚さ | 試験温度 | 初期締付圧 | 試験ステップ1 | 試験ステップ2 | |
|---|---|---|---|---|---|
VDI 2200 (06-2007) DN40/PN40鋼製フランジ | 2 mm (0,08") | 150°C (302°F) | 30 MPa (4,350 psi) | ○、60 bar (870 psi) | ○、60 bar (870 psi) |
5 mm幅のゴア® ジョイントシーラントにて試験を実施しています。
試験方法
VDIガイドラインの目的は、技術的なスタンダードに基づき、適用されるシールの条件を分析・整理することです。さらに、最新の研究成果を含む条件を完備し、特にガスケットを考慮したフランジジョイントの選択、解釈、設計、組み立てにおいてユーザーに助言します。(1)平滑なフランジを用いたシールシステムにおけるブローアウトテストは、現状のテスト技術に対応しています。シール材単独ではブローアウトへの安全性を達成できません。それは常にフランジジョイントのシステム全体に依存します。
一般的な試験手順
- 1. 締付トルクを4段階(目標トルクの25%、50%、75%、100%)で目標トルクまで締付けます。締付圧、ガスケット厚さは試験成績書に記載されます。内圧によるフランジを押し広げる力は、締付力に付加されます。
- 2. 締め付けて5分後に目標トルクまで増し締めします。
- 3. 循環ヒーターもしくはカートリッジヒーターで、2°C/minでフランジを加熱します。
- 4. 最低48時間、温度を維持します。
- 5. フランジを常温まで冷却します。
- 6. 残留トルクを測定します。
試験ステップ1
ブローアウトテストは窒素ガスにて呼び圧力の1.5倍までの圧力で行われます。必要に応じて、より高い圧力でのテストも可能です。内圧は、目標の圧力まで5barずつ段階的に上昇させます。各圧力の保持時間は最低2分です。
5秒以内にΔp ≥ 1 bar(V0 = 試験室容積)の圧力低下が生じた場合を「ブローアウト」と定義します。達成した内圧は、試験記録に記載されます。最高試験圧力までブローアウトが発生しない場合は、試験ステップ2に従って試験を継続します。
試験ステップ2
内圧を放出し、内圧によって押し広げられる力に相当する5 N/mm2ほど締付圧を低下させます。締付圧の変化量は試験報告書に記載されます。(2)
(1) 資料: Verein Deutscher Ingenieure e. V.: VDI 2200: Tight flange connections - Selection, calculation, design and assembly of bolted flange connections, June 2007, page 4
(2) 資料: 同上、page 64
ガスケットデザインファクター
試験結果
EN 13555に基づく試験結果は、以下をご参照ください。
2 mm(0.08")厚さのゴア® ジョイントシーラント
EN 13555ではDN40/PN40サイズの試験フランジが規定されているため、試験はゴア® ジョイントシーラントDF05を使用し、500 kN/mmの剛性で実施されました。他のサイズの結果については、圧縮曲線を用いてDF05の結果から外挿した値を使用しています。
試験方法
EN 13555は、EN 1591-1のフランジ計算で用いられるガスケットパラメータを算出するための試験方法を規定しています。参考付属書Gには、フリーサイズガスケットのガスケットパラメータの算出に関する指針も示されています。
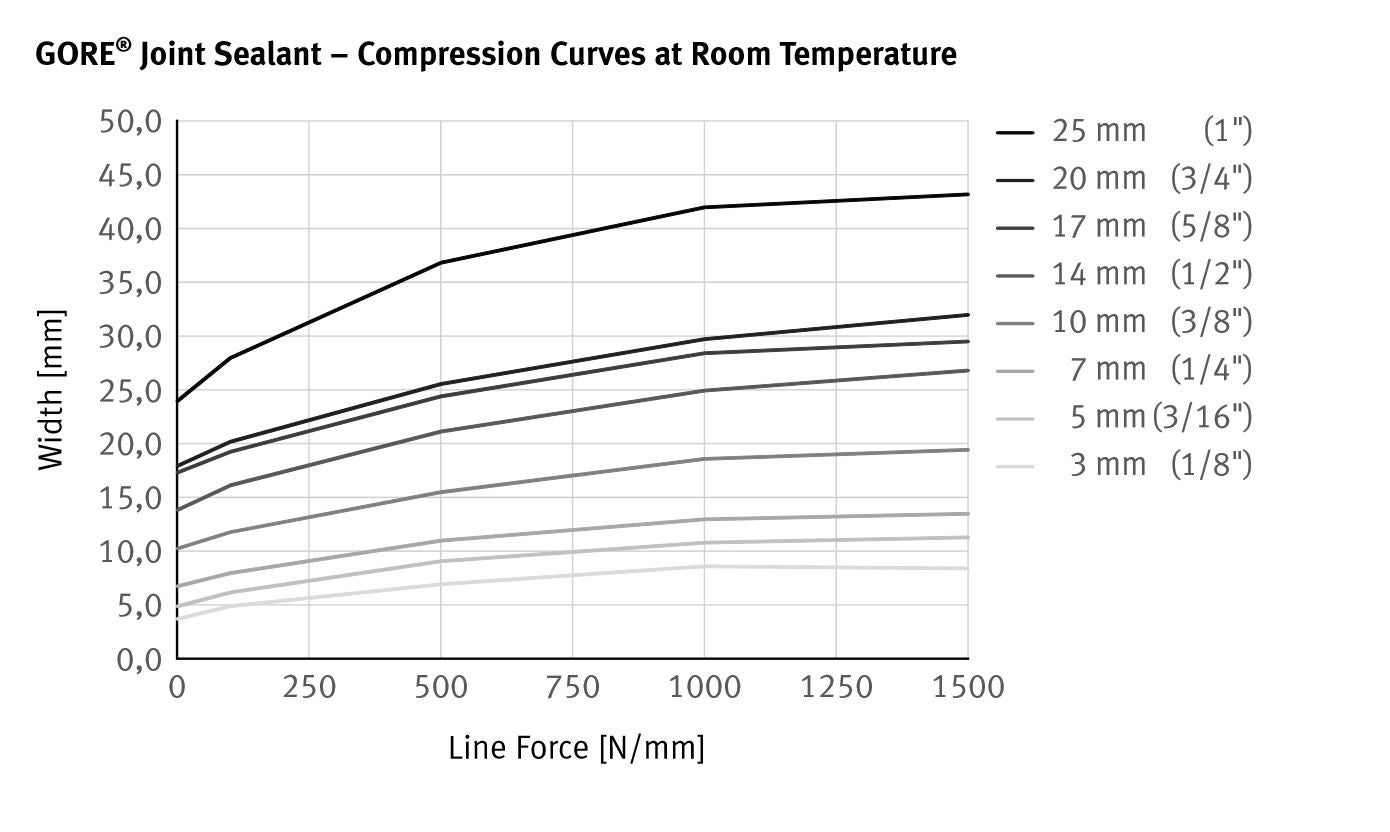
一軸延伸PTFEの材料特性上、加わる圧力によってゴア® ジョイントシーラントの幅は変化します。そのため、フランジ接続部の設計や計算には、「締付圧」よりも「線荷重」を用いる方が簡便です。線荷重Q*とは、単位長さあたりにかかる力を示します。
ゴア® ジョイントシーラント向けに修正されたガスケット定数の定義
| PQR | 所定温度におけるクリープ緩和の指標です。緩和後のガスケット応力を初期ガスケット応力で除した比で表されます。理想値は1です。試験値が1に近いほど、ガスケット応力の低下が小さいことを示します。 |
|---|---|
| Q*min(L) | シール材の初期取付け時に、所定のリーククラスLを満たすために必要な常温での最小線荷重です。 |
| Q*Smin(L) | 使用中に、所定のリーククラスLを満たすために必要な最小線荷重です。 |
| Q*Smax | 指定温度条件下で、ガスケットの損傷や内径部への侵入を発生させることなく加えることのできる最大線荷重です。この値は、温度およびガスケット厚さによって異なります。 |
| E*G | 荷重を低減した際のシール材の回復挙動(弾性挙動)を示す指標で、弾性率と関連します。この値は、適用線荷重、シール材の厚さ、温度によって異なります。 |
一般的な試験手順の概要
| PQR | クリープ緩和は、温度、初期締付圧、シール材厚さ、フランジ剛性を変えて測定します。まず所定の締付圧を付与し、その後温度を上昇させて4時間保持します。保持後に残留締付圧を測定します。 |
|---|---|
| Q*min Q*Smin | 所定の増分で荷重を加減しながら、連続して漏れ量を測定します。内圧は通常40 barとし、試験ガスにはヘリウムを使用します。 |
| Q*Smax E*G | 締付圧を周期的に増加させた後、直前の値の1/3まで低減します。締付圧低減後にシール材の厚さを測定します。この試験は、複数の温度条件で繰り返し実施します。 E*Gの値は、荷重低減時の応力変化と厚さ変化から算出します。Q*Smaxは、シール材厚さが急激に低下した時点を破損と判定し、その直前の荷重ステップの値を採用します。破損が生じない場合は、試験装置で負荷可能な最大締付圧を採用します。得られた値は、PQR試験時の初期締付圧として設定し、一定荷重下で最終的なQ*Smaxを確認します。 |
Q*min [N/mm]
| L1,0 | L0,1 | L0,01 | L0,001 | |
|---|---|---|---|---|
3 mm (1/8") | 37 | 65 | 97 | 129 |
5 mm (3/16") | 50 | 90 | 140 | 190 |
7 mm (1/4") | 68 | 119 | 183 | 244 |
10 mm (3/8") | 104 | 183 | 286 | 381 |
14 mm (1/2") | 146 | 261 | 411 | 554 |
17 mm (5/8") | 179 | 315 | 506 | 678 |
20 mm (3/4") | 190 | 344 | 546 | 734 |
25 mm (1") | 276 | 513 | 832 | 1,128 |
Q*Smin [N/mm]
| Q*A [N/mm] | QA [MPa] | L1,0 | L0,1 | L0,01 | L0,001 | |
|---|---|---|---|---|---|---|
3 mm (1/8") | 100 | 33 | 37 | 37 | x | x |
3 mm (1/8") | 200 | 67 | 37 | 37 | 37 | 88 |
3 mm (1/8") | 300 | 100 | 37 | 37 | 37 | 50 |
3 mm (1/8") | 400 | 133 | 37 | 46 | 55 | 65 |
5 mm (3/16") | 100 | 20 | 50 | 50 | x | x |
5 mm (3/16") | 200 | 40 | 50 | 50 | 50 | 135 |
5 mm (3/16") | 300 | 60 | 50 | 50 | 50 | 70 |
5 mm (3/16") | 400 | 80 | 50 | 60 | 75 | 90 |
7 mm (1/4") | 100 | 14 | 68 | 68 | x | x |
7 mm (1/4") | 200 | 29 | 68 | 68 | 68 | 162 |
7 mm (1/4") | 300 | 43 | 68 | 68 | 68 | 92 |
7 mm (1/4") | 400 | 57 | 68 | 85 | 101 | 119 |
10 mm (3/8") | 100 | 10 | 104 | 104 | x | x |
10 mm (3/8") | 200 | 20 | 104 | 104 | 104 | 250 |
10 mm (3/8") | 300 | 30 | 104 | 104 | 104 | 143 |
10 mm (3/8") | 400 | 40 | 104 | 129 | 156 | 183 |
14 mm (1/2") | 100 | 7 | 146 | 146 | x | x |
14 mm (1/2") | 200 | 14 | 146 | 146 | 146 | 353 |
14 mm (1/2") | 300 | 21 | 146 | 146 | 146 | 202 |
14 mm (1/2") | 400 | 29 | 146 | 183 | 221 | 261 |
17 mm (5/8") | 100 | 6 | 179 | 179 | x | x |
17 mm (5/8") | 200 | 12 | 179 | 179 | 179 | 435 |
17 mm (5/8") | 300 | 18 | 179 | 179 | 179 | 248 |
17 mm (5/8") | 400 | 24 | 179 | 224 | 272 | 317 |
20 mm (3/4") | 100 | 5 | 190 | 190 | x | x |
20 mm (3/4") | 200 | 10 | 190 | 190 | 190 | 464 |
20 mm (3/4") | 300 | 15 | 190 | 190 | 190 | 265 |
20 mm (3/4") | 400 | 20 | 190 | 240 | 291 | 344 |
25 mm (1") | 100 | 4 | 276 | 276 | x | x |
25 mm (1") | 200 | 8 | 276 | 276 | 276 | 683 |
25 mm (1") | 300 | 12 | 276 | 276 | 276 | 390 |
25 mm (1") | 400 | 16 | 276 | 351 | 430 | 513 |
X: 測定プログラム内で、予圧線荷重Q*Aにおいて所定の漏れ量が達成できなかったことを示します。
Q*Smax
| PQR @ QSmax | QSmax | Q*Smax 1 | 温度 | |
|---|---|---|---|---|
5 mm (3/16") | 0.97 | 200 MPa (29,010 psi) | 1,000 N/mm | 室温 |
5 mm (3/16") | 0.89 | 200 MPa (29,010 psi) | 1,000 N/mm | 80°C (212°F) |
5 mm (3/16") | 0.92 | 200 MPa (29,010 psi) | 1,000 N/mm | 150°C (302°F) |
1 初期締付圧に対応(初期幅 = 5 mm)
E*G
| EG | 締付圧 | 線荷重1 | 温度 | |
|---|---|---|---|---|
| 5 mm (3/16") | 290 | 20 MPa (2,900 psi) | 100 N/mm | 室温 |
| 368 | 30 MPa (4,350 psi) | 150 N/mm | ||
| 438 | 40 MPa (5,800 psi) | 200 N/mm | ||
| 490 | 50 MPa (7,250 psi) | 250 N/mm | ||
| 527 | 60 MPa (8,700 psi) | 300 N/mm | ||
| 500 | 20 MPa (2,900 psi) | 100 N/mm | 80°C (212°F) | |
| 581 | 30 MPa (4,350 psi) | 150 N/mm | ||
| 671 | 40 MPa (5,800 psi) | 200 N/mm | ||
| 817 | 50 MPa (7,250 psi) | 250 N/mm | ||
| 971 | 60 MPa (8,700 psi) | 300 N/mm | ||
| 260 | 20 MPa (2,900 psi) | 100 N/mm | 150°C (302°F) | |
| 374 | 30 MPa (4,350 psi) | 150 N/mm | ||
| 380 | 40 MPa (5,800 psi) | 200 N/mm | ||
| 377 | 50 MPa (7,250 psi) | 250 N/mm | ||
| 369 | 60 MPa (8,700 psi) | 300 N/mm |
1 初期締付圧に対応(初期幅 = 5 mm)
試験結果
| m | 1.5 |
|---|---|
| y | 2,500 |
試験方法
ガスケット係数mおよび最小設計締付圧力yは、ASME Boiler and Pressure Vessel Code Division 1 Section VIII Appendix 2に規定されている、フランジ設計用のガスケット定数です。mおよびyに対するガスケットの漏れ率を評価する試験方法は、現在ASTM F03ワーキンググループにおいて新しい試験法として提案されています。
ガスケット定数の定義
ガスケット係数mは、シールが達成された使用状態(内圧作用時)における,内圧に対するガスケット面圧の比です。
最小設計締付圧力yとは、フランジの応力計算における,設計上必要なガスケット締付け時の最小ガスケット面圧です。
認証と用途
| 種類 | 説明 | ファイル |
|---|---|---|
酸素サービス(BAM) | Federal Institute for Materials Research and Testing: BAMは、液体および気体酸素用フランジ接続部向けシール材の適合性を評価しています。試験方法および結果の詳細は、テストレポートをご参照ください。 | |
塩素サービス | Eurochlor発行「Experience of Gaskets in Liquid Chlorine and Dry or Wet Chlorine Gas Service」およびChlorine Institute発行「Pamphlet 95 Gaskets for Chlorine Service」では、ドライ・ウェット塩素用ガスケットが取り上げられており、実地試験や加盟企業の使用実績に基づき、採用実績のある材料が示されています。GORE® GRSheet GasketingおよびGORE® Universal Pipe Gasket(Style 800)は、これらの刊行物に掲載されています。各資料は、それぞれの発行団体から入手できます。 | |
フッ化物および塩化物イオンの溶出 | この試験では、フランジ腐食の原因となる水溶性フッ化物イオンおよび塩化物イオンの溶出量を測定します。試料を純水中で約95°C、24時間浸漬します。本試験が必要な場合は、弊社までお問い合わせください。 | |
安全性について | ゴア® ガスケット製品は、成形品の定義に該当するため、製品安全データシート(MSDS)や安全データシート(SDS)の作成は不要です。ご参考までに、製品の用途および適切な取扱方法を記載した製品安全シート(PSS)を提供しています。 | |
品質管理システム | ゴアは、ISO9001の認証を取得しています。 |
注目コンテンツ

こちらもご覧ください
本製品は、一般工業用途に限定してご使用ください。
食品、医薬品、化粧品、医療機器の製造、処理、または包装作業にはご利用いただけません。